

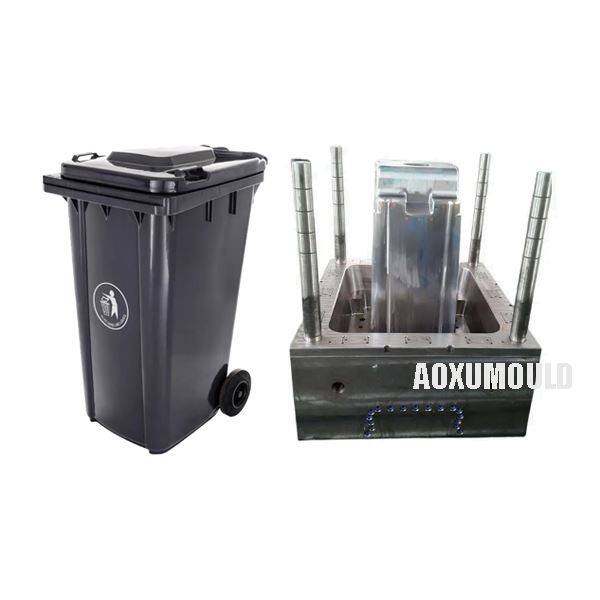
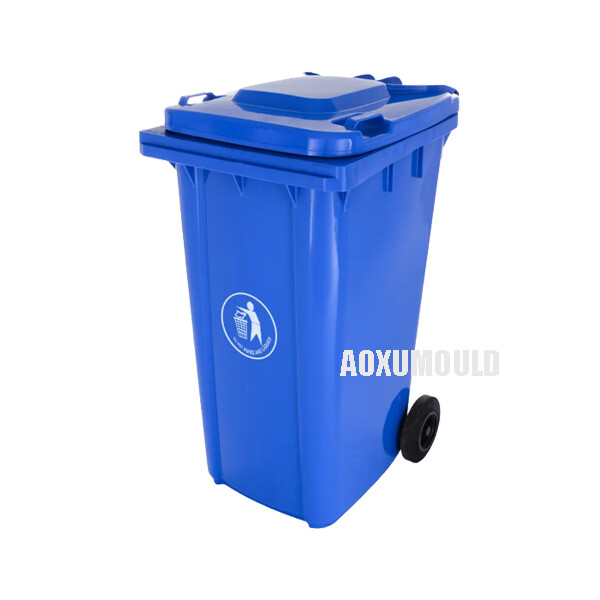
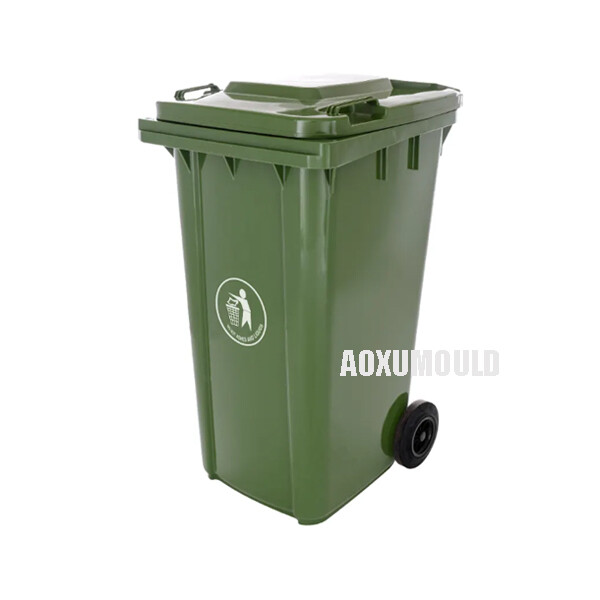
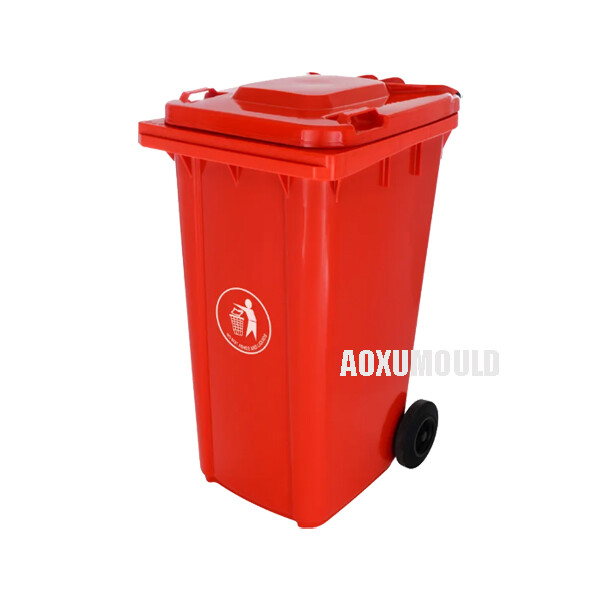
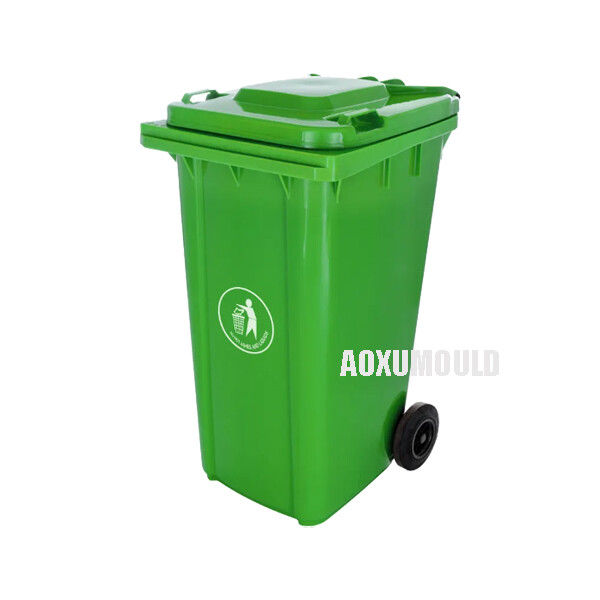
Specifiche della muffa
|
Nome dello stampo |
Stampo di polpa per bestia a pattumiera in plastica |
|
Materiale della pattumiera |
HDPE, pp, plastica |
|
Dimensione della pattumiera |
740x585x997mm |
|
Volume della pattumiera |
240L |
|
Materiale della muffa per cavità &. Nucleo |
P20, 718 |
|
Base di stampo |
P20 |
|
Sistema di iniezione |
Cold Runner/Hot Runner |
|
Macchina iniezione adatta |
2400T |
|
Dimensione dello stampo |
1350x1080x1380mm |
|
La vita della muffa |
Più di 500, 000 PCS |
Fattori da considerare quando si sceglie un materiale plastico

Sia il polipropilene (PP) che il polietilene ad alta densità (HDPE) sono le scelte migliori per la produzione di bocconi a ruote a causa della loro durata, efficacia in termini di costi e riciclabilità. Di seguito è riportato un confronto dettagliato che spiega perché queste materie plastiche dominano il mercato e quale si adatta meglio a diverse applicazioni di cestino.
1. Vantaggi chiave di PP (polipropilene)
Meglio per contenitori leggeri ed economici
Più leggero di HDPE → più facile da inclinare, rotolare e trasportare.
Costo del materiale inferiore → Ideale per cassonetti economici.
Buona flessibilità → Meno soggetto a cracking sotto stress.
Ottima resistenza chimica
Resiste acidi, alcali e la maggior parte degli agenti di pulizia → adatti a bidoni della cucina e dei rifiuti industriali.
Meglio per cardini e parti in movimento
Elevata resistenza alla fatica → Perfetto per coperchi a pedale e meccanismi delle ruote.
2. Vantaggi chiave di HDPE (polietilene ad alta densità)
Resistenza e resistenza all'impatto superiori
Rigido e duro → resiste a gocce, impatti e carichi pesanti.
Meglio per bin di grande capacità (60l -120 l+).
Meteo eccellente e resistenza ai raggi UV
Naturalmente stabile UV → Ideale per bidoni delle ruote esterne e industriali.
Si comporta bene in estremo calore/freddo (-40 gradi a 80 gradi).
Altamente riciclabile ed ecologico
#2 Plastic (HDPE) → Una delle materie plastiche più riciclate.
Può essere realizzato con contenuto riciclato post-consumatore (PCR).
3. PP vs. HDPE: confronto diretto
|
Proprietà |
Pp |
HDPE |
Vincitore? |
|
Resistenza all'ambiente |
Bene |
Eccellente |
HDPE |
|
Resistenza UV |
Moderato (ha bisogno di additivi) |
Alto (naturalmente stabile ai raggi UV) |
HDPE |
|
Resistenza chimica |
Eccellente |
Eccellente |
Cravatta |
|
Peso |
Leggero |
Moderare |
PP (per esigenze leggere) |
|
Rigidità |
Flessibile |
Molto rigido |
HDPE (per carichi pesanti) |
|
Costo |
Inferiore |
Più alto |
PP (opzione di budget) |
|
Riciclabilità |
♻(#5) |
♻(#2) |
HDPE (più ampiamente riciclato) |
Come realizzare uno stampo di container di rifiuti di plastica di qualità?
1. Design
Modellazione 3D (CAD):
Utilizzare il software CAD (SolidWorks, AutoCAD o CREO) per progettare lo stampo in base alle dimensioni, alla forma e alle caratteristiche della pattumiera (ruote, maniglie, meccanismo del coperchio).
2. Macchinatura di core e cavità
CNC Milling & EDM:
Utilizzare la lavorazione a CNC ad alta precisione per il core e la cavità.
EDM (lavorazione a scarica elettrica) per dettagli fini (trame, loghi).
Lucidatura per ottenere una finitura superficiale liscia (evitando problemi di espulsione).
3. Test e ottimizzazione dello stampo
Trial run (t 0, t1, t2):
Controlla scatti brevi, flash, segni di lavandino o deformazione.
Regolare la velocità di iniezione, la pressione e il tempo di raffreddamento.
Meccanismo di eiezione perfezionati per evitare l'attacco.
4. Produzione e manutenzione
Manutenzione regolare:
Pulire e lubrificare lo stampo dopo ogni corsa.
Controllare l'usura sui perni di espulsione e sui canali di raffreddamento.
Considerazioni chiave per gli stampi per pattumini per ruote:
A. Meccanismo di montaggio della ruota - Garantire movimenti e durata fluidi.
B.LID & HANDE Integrazione: deve funzionare senza attaccare.
C.Draft Angles - Critico per un facile demolding (specialmente per i contenitori profondi).
D. Flusso del Materiale - Evita punti deboli vicino a maniglie/ruote.
Come funziona uno stampo di polvere per pattumini in plastica?
|
1. Struttura e componenti dello stampo Lo stampo è costituito da due metà principali: Lato core (metà mobile) - collegato al sistema di espulsione della macchina iniezione. Capacità lato (metà fissa) - montato sulla piastra stazionaria della macchina per iniezione. Componenti chiave: Sistema Sprue & Runner - Canali che guidano la plastica fusa nella cavità. Gates - Punti di ingresso in cui la plastica scorre nello stampo. Canali di raffreddamento: far circolare l'acqua per solidificare rapidamente la plastica. Pin di espulsione: spingere fuori la pattumiera finita dopo il raffreddamento. Cursori/sollevatori (se necessario) - per sottosquadri come slot di ruote o maniglie. Prese d'aria: consentire all'aria intrappolata di fuggire. 2. Processo di stampaggio di iniezione passo-passo Passaggio 1: serraggio Lo stampo si chiude ad alta pressione (idraulico o meccanico). Non garantisce perdite di plastica (flash) durante l'iniezione. Passaggio 2: iniezione I pellet di plastica (HDPE/PP) sono fusi nella canna (a ~ 200–250 gradi). La vite spinge la plastica fusa nella cavità dello stampo ad alta pressione (500-1500 bar). Passaggio 3: imballaggio e tenuta Viene applicata un'ulteriore pressione per riempire ogni dettaglio (come costole, loghi e slot delle ruote). Previene i segni di lavandino e garantisce una precisione dimensionale. Passaggio 4: raffreddamento I canali di raffreddamento circolano l'acqua per solidificare la plastica (~ 20–60 sec, a seconda dello spessore). Critico per il controllo della guerra (il raffreddamento irregolare può deformare la pattumiera). Passaggio 5: espulsione Lo stampo si apre e i perni di espulsione spingono fuori il pattumiera. Esplosioni d'aria o bracci robotici possono aiutare in parte la rimozione. Passaggio 6: ripristino dello stampo Lo stampo si chiude e il ciclo si ripete (in genere 30-90 sec per ciclo). |

Design per il prodotto e. Muffa
|
|

Pacchetto &. Consegna

Componenti della muffa
Acciaio da muffa

Sistema di corridori hot

Parti standard

Come manutenzione del nostro stampo per bidoni della ruota in plastica?
|
|
1. Pulizia regolare
Dopo ogni corsa di produzione:
Rimuovere i residui di plastica da cavità, corridori e spille di espulsione usando strumenti di ottone o rame (evitare raschiatori di acciaio per prevenire i graffi).
Utilizzare detergenti per stampo specializzati (ad es. Solventi a base di silicone) per dissolvere l'accumulo di plastica testarda.
Pulire i canali di raffreddamento per prevenire i blocchi (a filo con acqua o aria).
Lubrificazione delle parti in movimento
Pins e boccole di guida-Applicare grasso ad alta temperatura (ad es. Disolfuro di molibdeno) per evitare l'attacco.
Cursori e sollevatori (per meccanismi di ruota/maniglia) - lubrificare con olio di stampo sintetico per garantire un movimento regolare.
Sistema di boccola e corridore di sprue - olio leggero per prevenire l'usura dell'attrito.
Archiviazione corretta quando non in uso
Applicare inibitore della ruggine (ad es. Carta VCI o spray anticorrosivo).
Conservare in un ambiente asciutto e controllato a temperatura (umidità<60%).
Coprire con pellicola protettiva per prevenire l'accumulo di polvere.
Perché scegliere i nostri stampi per bidoni della ruota?
1. Personalizzazione e precisione
Stampi progettati CAD/CAM per allineamento esatto delle ruote e integrità strutturale.
Opzioni per dimensioni standard 120L, 240L, 360L o dimensioni personalizzate.
2. Alta durata
Acciaio indurito (H13, S136) stampi per cicli 500, 000+.
Rivestimenti resistenti alla corrosione per uso a lungo termine.
3. Supporto di produzione rapida
50–55 giorni Tempo di consegna per nuovi stampi.
Supporto tecnico 24/7 per la risoluzione dei problemi.
4. Soluzioni economiche
Gli stampi multi-cavità riducono i costi per unità.
Ottimizzazione del materiale per ridurre al minimo i rifiuti.
FAQ
|
>1. Qual è il tuo tempo di consegna? SÌ! I produttori affidabili offrono: t 0 (prima prova) - Controllo di esempio iniziale. REGOLAZIONI T1/T2-Fine-runing per difetti (segni di lavandino, deformazione). Analisi del flusso di stampo (opzionale): simula il flusso di plastica prima della produzione. >3. Come approvare i campioni? Potremmo inviare campioni di DHL, >4. E il tuo controllo di qualità? >5. Puoi creare uno stampo per diverse dimensioni delle pattumine? SÌ! I produttori possono produrre stampi per: Piccoli contenitori (10-30L) - uso domestico. Bins medi (30–60L) - Ufficio/uso commerciale. Bigni di grandi dimensioni (60–120L+) - bidoni industriali/wheelie.
|
Feedback dei clienti


