

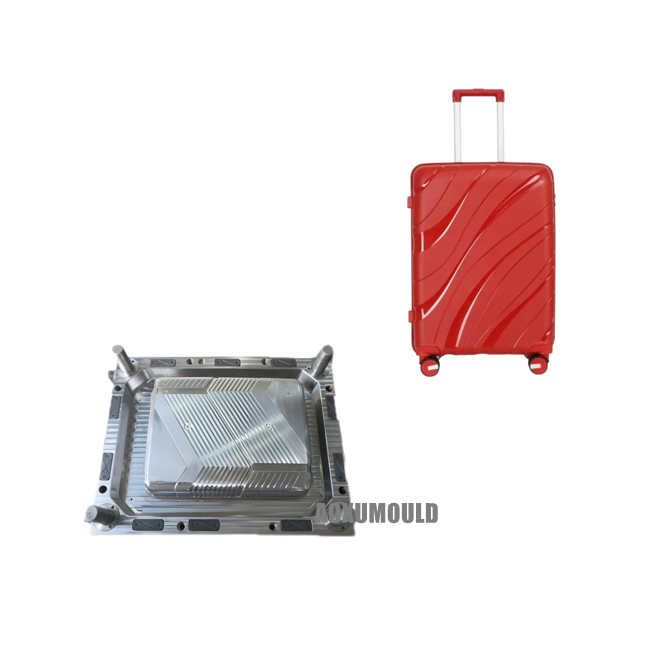
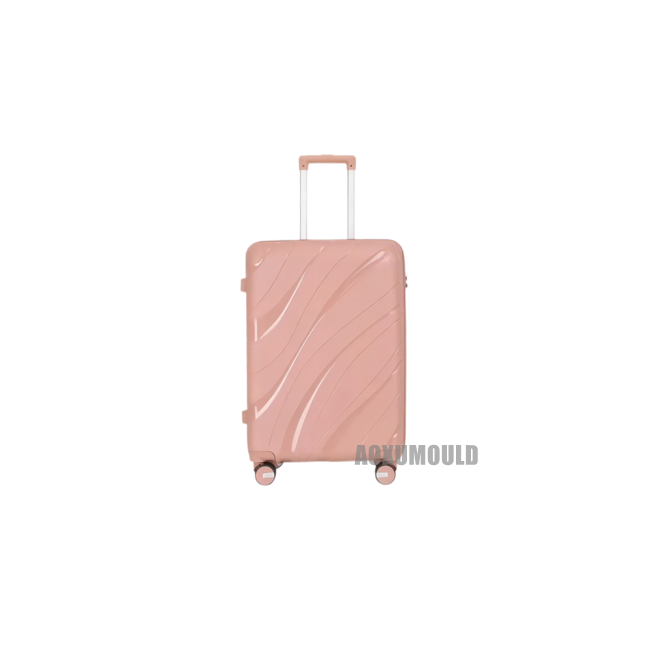
Specifiche della muffa
|
Nome dello stampo |
Stampo di iniezione bagaglio di plastica |
|
Materiale della cassa |
Addominali |
|
Dimensione della cassa |
348x260x315mm |
| Peso della cassa |
1 kg |
|
Materiale stampo per cavità & . core |
P20, 718, 2738 |
|
NOS di cavità |
1 cavità |
|
Sistema di iniezione |
Hot Runner Open Gates o Valve Gates |
|
Macchina per iniezione adatta |
450T |
|
Dimensione dello stampo |
580x520x560mm |
|
La vita della muffa |
Più di 500, 000 PCS |
ComeTo DeterminaTLuiShrinkageRmangiato diTlui addominaliPbagaglio lasticoMOuld?
La plastica ABS è una plastica ingegneristica comunemente usata, con alta resistenza, resistenza all'usura e resistenza all'impatto, ecc. . Pertanto, è ampiamente utilizzata nella produzione di gusci per bagagli in plastica . durante la produzione di gusci per bagagli in plastica ABS, così, il tasso di retromarcia è il tasso di retromarcia è il tasso di retromarcia, così, il tasso di riduzione dello stampo è Lo stampo per bagagli di plastica ABS?
Innanzitutto, dobbiamo capire quale tasso di restringimento dello stampo è . il tasso di restringimento dello stampo si riferisce alla misura in cui la dimensione finale del prodotto è inferiore alla dimensione dello stampo a causa del raffreddamento e della riduzione della plastica durante il processo di stampaggio di iniezione {2} Il tasso di restringimento dello stampo è necessario per garantire che la dimensione del prodotto finale soddisfi i requisiti .
Al fine di determinare il tasso di restringimento dello stampo del bagaglio in plastica ABS, è necessario condurre una verifica sperimentale . in primo luogo, selezionare un tipo rappresentativo di plastica ABS e misura il suo tasso di restringimento attraverso gli esperimenti . questo può essere fatto confrontando il campione modellato con la dimensione originale o utilizzando gli strumenti professionali per la riduzione della tassa di plastica, 2}. Le correzioni possono essere effettuate in base a fattori come il materiale dello stampo e la struttura dello stampo e il tasso di restringimento dello stampo finale può essere ottenuto .
Inoltre, il tasso di restringimento del raffreddamento e il tasso di restringimento termico della plastica ABS devono essere presi in considerazione . il tasso di restringimento del raffreddamento si riferisce al fenomeno di restringimento che si verifica durante il processo di raffreddamento della plastica, mentre il tasso di restringimento termico si riferisce a questi tassi di rimprigizione, mentre il tasso di restringimento si riferisce a questi tassi di restringimento, mentre il tasso di restringimento si riferisce a questi tassi di rimpinamento, mentre il tasso di restringimento si riferisce a tasso di restringimento termico. essere considerato in modo completo per soddisfare i requisiti dell'accuratezza dimensionale del prodotto e della qualità .
Determinare il tasso di restringimento dello stampo per bagagli in plastica ABS è un processo complesso che richiede una considerazione completa di più fattori come le proprietà del materiale, la struttura della muffa e la verifica del test . progettando ragionevolmente il tasso di restringimento dello stampo, la qualità di produzione e l'accuratezza del bagaglio in plastica ABS possono essere garantite, migliorando così la competitività del prodotto.
Designs for Product & . stampo

Che cosaARifTLuiCRiteriaFOJudgingTLuiQuality diPlasticoMuffa?
1. Spessore di elaborazione: sebbene lo stampo non richieda una forza eccessiva o altre condizioni difficili durante l'uso, incontra spesso l'inversione e l'espulsione della muffa, che possono portare a problemi come l'usura e la deformazione dello stampo . Pertanto, quando si sceglie uno stampo, la qualità dello stampo può essere analizzata in base alla sua spessore .
2. Standard di specifica: un buon stampo può controllare le dimensioni dei prodotti in plastica estrusi all'interno di una deviazione di solo pochi decimi di millimetro, mentre uno stampo povero di solito provoca deviazioni di diversi millimetri o addirittura diversi centimetri .
3. Materials and Processes: Inspect the materials and processes of the entire mould. A good mold should be extremely smooth both inside and outside. The plastic shell is injection molded, and the plastic shell is painted to look shiny with a slightly moist touch. Poor-quality molds may have burrs or uneven surfaces, which are clearly distinguishable in Confronto .
4. l'aspetto, le dimensioni, il picco di coalescenza, la schiuma, lo sbiancamento (o il cracking, la rottura) del prodotto formato dovrebbe essere 5 mm . per le perforazioni di forma speciale, le dimensioni dovrebbero essere 15 mm . La forza dei marchi di fusione e la capacità di superare il test di sicurezza funzionale dovrebbe essere ottenuto {} del prodotto dovrebbe rispettare i requisiti dei disegni di progettazione di stampo formali e validi (o file 3D) . La tolleranza del prodotto dovrebbe seguire i principi di tolleranza . La tolleranza per le dimensioni dell'albero è una tolleranza negativa e la tolleranza negativa è una tolleranza negativa e la tolleranza negativa è una tolleranza negativa e la tolleranza negativa è una tolleranza negativa. di conseguenza .
5. Aspetto dello stampo: la targhetta dello stampo contiene informazioni complete, con caratteri chiari e una disposizione ordinata . Gli ugelli d'acqua di raffreddamento dovrebbero essere gli ugelli di acqua di blocco di plastica . se il cliente ha altri requisiti, i requisiti di raffreddamento, sono seguiti . i doghe di raffreddamento non dovrebbero prolungare la superficie della cornice {} Marking Inlet and Outlet .
6. stampo Materiale e durezza: il telaio dello stampo deve essere realizzato con cornici di stampo standard che soddisfano gli standard . i materiali per il nucleo, inserti di stampo che si muovono e fissi, inserti mobili, coni, asturini di spinta dovrebbero essere fatti con materiali a trazioni di alterni, le aree di alterni dovrebbero essere realizzate con le maniche di alterni a forma di alterni, dovrebbero essere fatte con le maniche di alterni di alterni, dovrebbero essere fatte con le maniche di alterni di formazione Misure anticorrosivi o sottoporsi al trattamento con indurimento superficiale con una durezza di 600HV .}
7. espulsione, riposizionamento, estrazione di base, rimozione: durante l'espulsione, dovrebbe essere liscio, senza alcun suoni attaccati o insoliti . tutte le aste di eiettore devono avere il posizionamento della rotazione di arresto e ogni molla deve essere numerata {{2} use essere macinato o tagliare . durante l'installazione, è possibile utilizzare viti d'onda; Per l'estrazione del core del cilindro, è necessario uno switch di viaggio .
8. Sistema di raffreddamento e riscaldamento: il sistema di raffreddamento o riscaldamento dovrebbe essere completamente senza ostacoli . non ci dovrebbero essere perdite sotto pressione e dovrebbe essere facile mantenere .
9. Sistema di versamento: il posizionamento del gate non dovrebbe influire sull'aspetto del prodotto e dovrebbe soddisfare i requisiti per l'assemblaggio del prodotto . Il processo dovrebbe essere ridotto, l'area della sezione trasversale dovrebbe essere ridotta per accorciare il tempo di riempimento e di raffreddamento e allo stesso tempo, la perdita di plastica nel sistema di versamento dovrebbe essere ridotta al minimo .
10. Hot runner system: The wiring layout of the hot runner should be reasonable, facilitating maintenance. The wiring numbers should be in one-to-one correspondence. The temperature control cabinet, hot nozzles, and hot runner should be supported by standard components. The main flow port is connected to the hot runner using threads, and is fixed by Una sigilla di contatto in superficie piana . L'esterno si adatta bene .
Formando difetti, superfici di separazione e scanalature di scarico: il pezzo di inserimento e il telaio dello stampo dovrebbero funzionare insieme, e dovrebbe esserci uno spazio inferiore a 1 mm attorno agli angoli arrotondati . depressione . profondità della scanalatura di scarico .}}
SelezioneAndLayout diIniezioneGatesFOPlasticoBagaglioMuffa

Nella selezione e layout di porte di iniezione per stampo per bagagli in plastica, è un aspetto cruciale . la selezione e il layout corretti delle porte di iniezione possono migliorare l'efficienza di produzione dello stampaggio iniezione, ridurre i costi di produzione, aumentare la durata della durata dello stampo e anche garantire che i prodotti abbiano l'aspetto e la qualità desiderati.}}.}
La prima cosa da considerare è la selezione del cancello di iniezione . nello stampo per bagagli in plastica, i moduli di gate comunemente usati includono porte planari, gate per buchi ciechi e gate di tacca, ecc. . tra loro, il cancello planare è adatto per i prodotti più piccoli, il cancello del buco più piccolo è adatto ai prodotti per il buco cieco, secondo i bisogni e i bisogni specifici secondo i prodotti di dimensioni grandi per dimensioni grandi e i prodotti a grandezza dello stampo per bagagli in plastica, la scelta del modulo di gate di iniezione appropriato può effettivamente evitare problemi di qualità come bolle e segni .
L'aspetto successivo è il layout delle porte di iniezione . nel layout del cancello di iniezione dello stampo del bagaglio in plastica, è necessario considerare la struttura e la forma del prodotto e cercare di rendere il layout del cancello ragionevole per ridurre i segni di superficie e i difetti del prodotto. allo stesso tempo, è necessario anche per evitare le parti di resistenza alle articolazioni, quindi le parti di forza, quindi le parti di forza, quindi le parti di forza, quindi le parti di forza, quindi le parti di resistenza critiche, quindi le parti di forza, quindi le parti di resistenza critiche, quindi le parti di forza, quindi le parti di resistenza critiche, quindi le parti di forza, quindi le parti di resistenza critiche, quindi le parti di forza, quindi le parti di resistenza allettanti non Il prodotto .
When arranging the injection gate layout, it is also necessary to consider the filling and venting conditions of the product. By reasonably setting the position and number of the gates, it can help the plastic material fill the mould cavity evenly, avoiding problems such as short shots and warping. Additionally, it is important to incorporate an exhaust system in the mould design to help quickly remove gases and prevent the formation of bubbles inside the product, Garantire la qualità del prodotto .
La corretta selezione di porte di iniezione e il layout adeguato sono di vitale importanza nella progettazione di stampi per box per bagagli in plastica . solo tenendo conto di questi fattori durante la fase di progettazione dello stampo e ottimizzandoli in base a requisiti specifici che possono essere prodotti prodotti bagagli in plastica di alta qualità ed esteticamente perfetti
Che cosaARifTLuiTESTFOTLuiLoad-BorecchioCapacità diPbagaglio lastico?
I test di capacità portante per il carico per i bagagli di plastica sono condotti per garantire la qualità e la durata dei prodotti e per garantire la sicurezza dell'uso dei consumatori . In questi test, in genere sono coperti diversi aspetti:
Test di carico statico:
Questo è l'articolo di prova più elementare, utilizzato per misurare il peso massimo che il bagaglio in plastica può sopportare quando .} stazionario durante il test, alcuni pesi degli articoli verranno posizionati sul bagaglio in plastica e si osserverà se il bagaglio in plastica può sopportare stabilmente il peso senza deformazione significativa o rottura .}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}} oglia
Test di carico dinamico:
Questo articolo di test viene condotto quando il bagaglio viene trasportato o spostato, simulando l'ambiente di utilizzo effettivo . I soggetti di prova possono sottoporsi a vari metodi di trasporto come la spinta, il tiro e il lancio, per testare la loro capacità di carico durante il trasporto .
Drop Impact Test:
In questo test, la scatola dei bagagli verrà eliminata da una certa altezza liberamente e si osserva se il bagaglio in plastica può resistere a tale impatto senza interrompere o deformare . Questo test esamina principalmente la durata del bagaglio in plastica quando cade accidentalmente o è sottoposto a impatto durante l'uso quotidiano .}}
Test del carico di rotolamento:
Questo elemento di prova simula la pressione che una valigia avrebbe sopportato quando viene spostata . valuta principalmente la capacità di carico della valigia simulando il suo comportamento di rotolamento su diverse superfici . Questo test si concentra sulla qualità e la durabilità delle ruote della valigia .}
Prova di plasticaStampo per iniezione bagaglio
Feedback dei clienti


